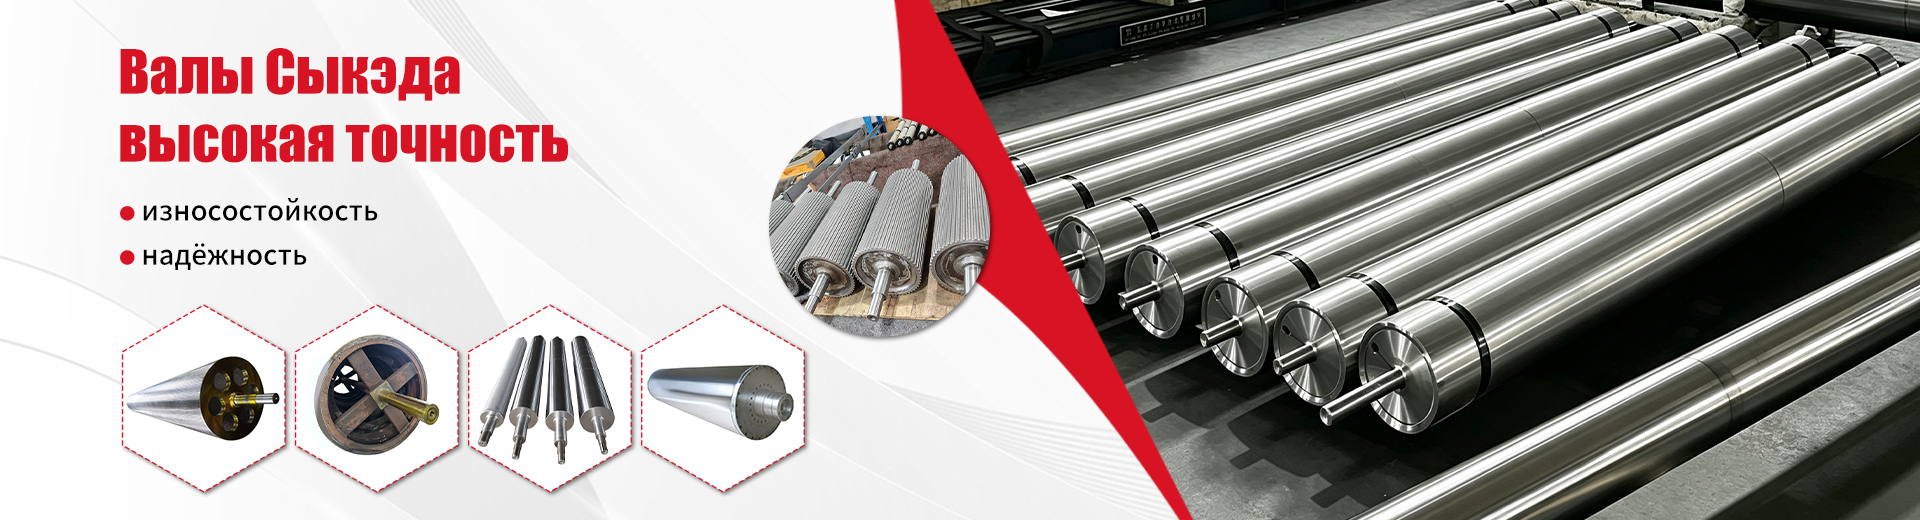
Вал с ЧПУ для бумаги — точная обработка и высокая производительность
2026-10-26
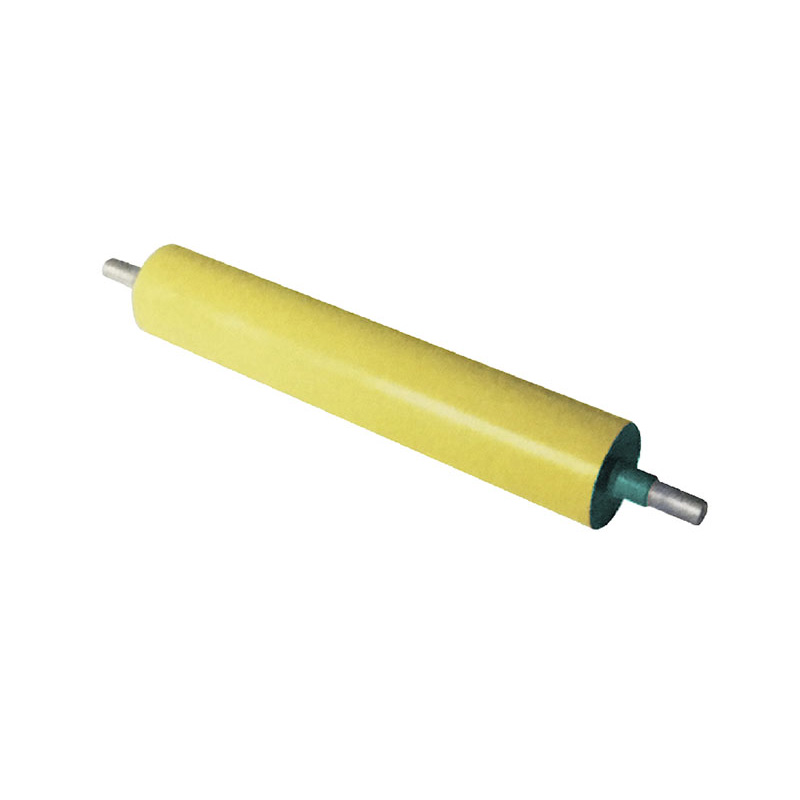
Вал с ЧПУ для бумаги — не просто деталь. Это точка сопряжения между программой, металлом и технологическим процессом. Мы видели, как при отклонении в 0,03 мм на валу для прессовки бумажной ленты начинается дрейф натяжения, растёт брак на 17 %, а оператор вынужден останавливать линию каждые 45 минут. Такие случаи — не исключение. Они повторяются там, где используются валы без сертифицированной геометрической стабильности, без учёта теплового расширения в зоне контакта с горячим полотном, без динамической балансировки под рабочие обороты.
Почему «вал с ЧПУ для бумаги» — это технический вызов, а не стандартная механическая обработка
Бумага — материал с низким модулем упругости и высокой чувствительностью к локальным перегрузкам. Даже микронная неровность поверхности или малейший эксцентриситет оси вызывают вибрацию, размазывание клея, проскальзывание полотна. Обычные токарные станки не обеспечивают повторяемость формы вала по длине: погрешность может достигать 0,08 мм на метровом участке. А в реальных условиях — при температуре +65 °C, влажности 55 % и скорости линии 800 м/мин — эта погрешность усугубляется термодеформацией заготовки и износом инструмента.
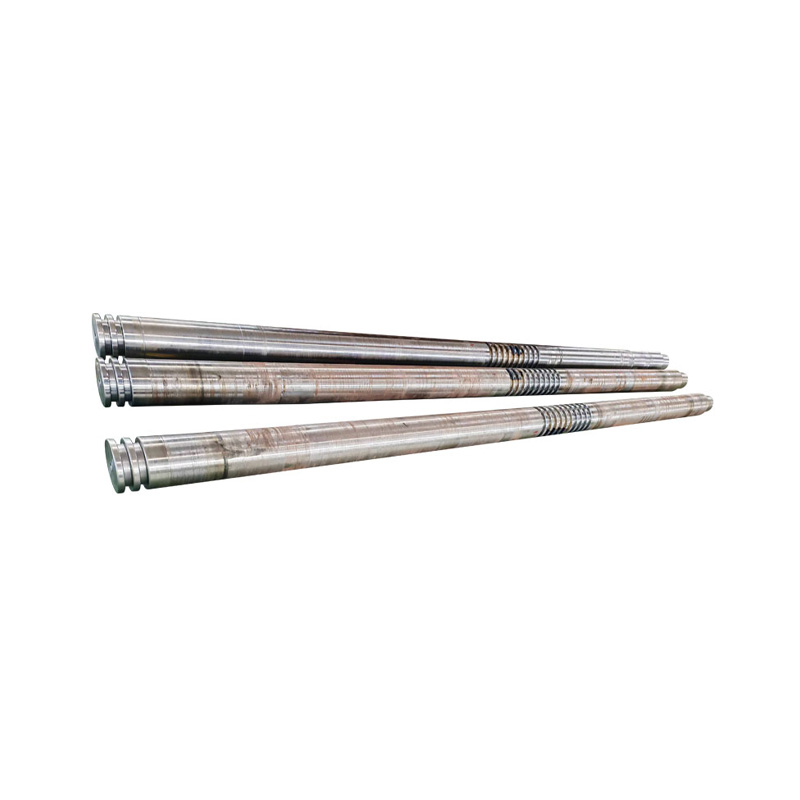
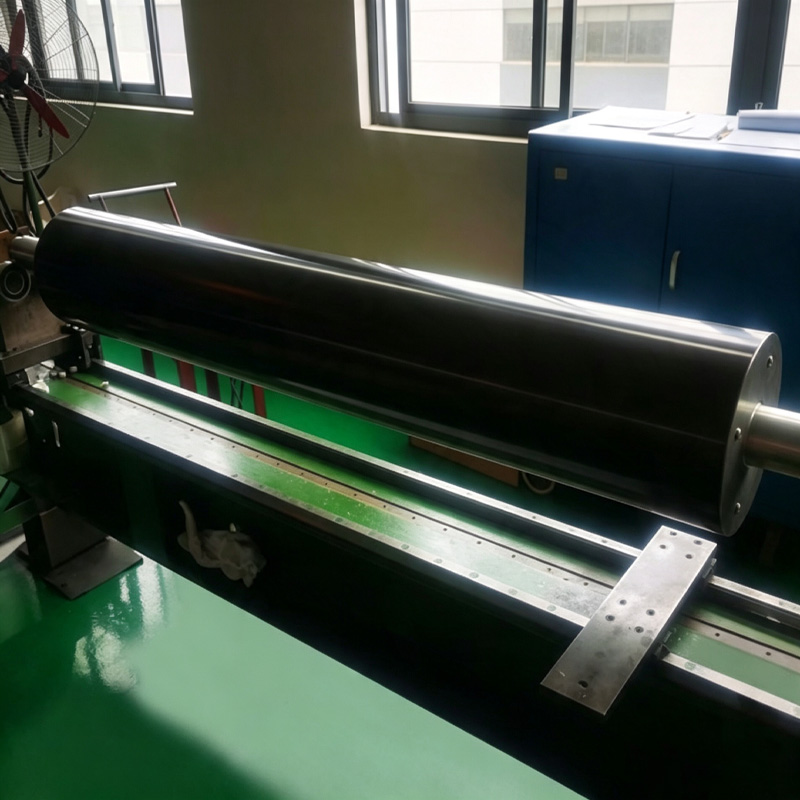
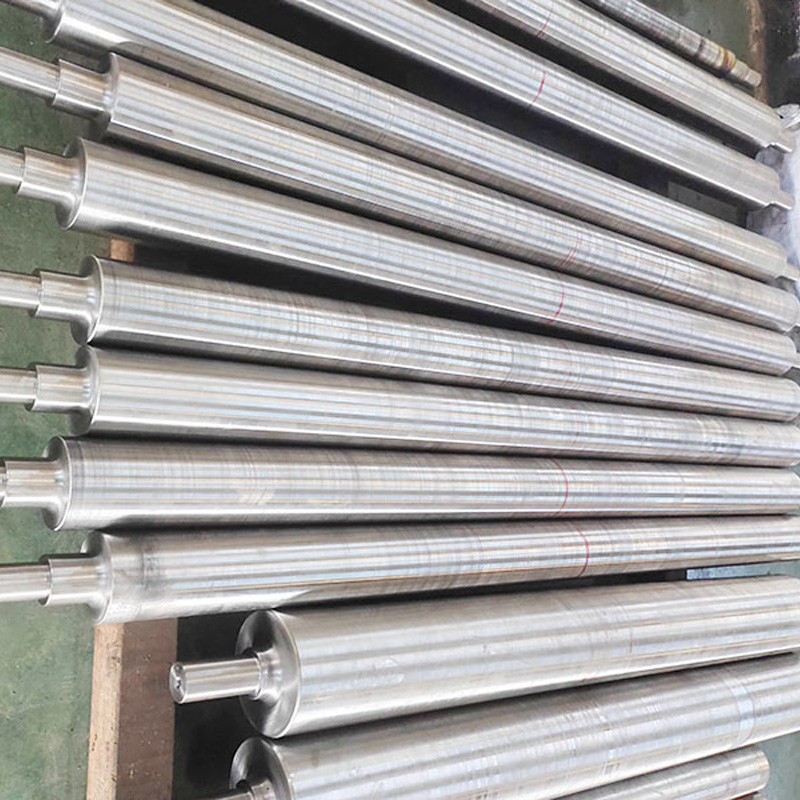
Решение — вал с ЧПУ для бумаги, изготовленный на обрабатывающем центре с жёсткой кинематикой, термокомпенсацией и цифровым контролем положения шпинделя. У нас на заводе Чанчжоу Сыкэда Механика мы проверили: при обработке валов диаметром 280 мм и длиной 2400 мм допуск круглости сохраняется в пределах 0,008 мм по всей длине. Это достигается за счёт трёхфазного контроля: до обработки — сканирование исходной заготовки лазерным профилометром; в процессе — коррекция траектории фрезы по обратной связи от датчиков нагрузки; после — измерение на координатно-измерительной машине CMM с алгоритмом компенсации температурного дрейфа.
Что отличает качественный вал от «подходящего по размеру»
Многие заказчики спрашивают: «Почему вал из нержавейки 420 с твёрдостью HRC 52 не работает стабильно на линии сушильных барабанов?». Ответ — в сочетании свойств. Твёрдость важна, но недостаточна. Критичны: однородность структуры материала (без карбидных включений), глубина закалённого слоя (минимум 1,2 мм), параметры шероховатости Ra ≤ 0,2 мкм и, главное — геометрическая устойчивость при нагреве. Мы изготавливаем валы с ЧПУ для бумаги из сталей 4140, 17-4PH и специальных сплавов Inconel 625 — только тогда, когда требуется работа при 220 °C и агрессивной среде пара.
Каждый вал проходит три этапа контроля:
Это не «проверка на прочность». Это проверка на поведение в реальной линии.
Индивидуальный подход — не маркетинг, а техническая необходимость
На одной из линий производства фильтровых бумаг в Германии клиент запросил вал с ЧПУ для бумаги с нестандартным профилем: коническая поверхность с переменным радиусом кривизны и зоной локального охлаждения через внутренние каналы. Стандартные решения не прошли испытания — возникала деформация при нагреве. Мы смоделировали термонапряжённое состояние в ANSYS, скорректировали толщину стенки в зоне канала и применили многоосевую фрезеровку с адаптивным шагом подачи. Результат: стабильная температура поверхности ±0,7 °C при 120 °C рабочей температуре, срок службы увеличился на 3,2 раза.
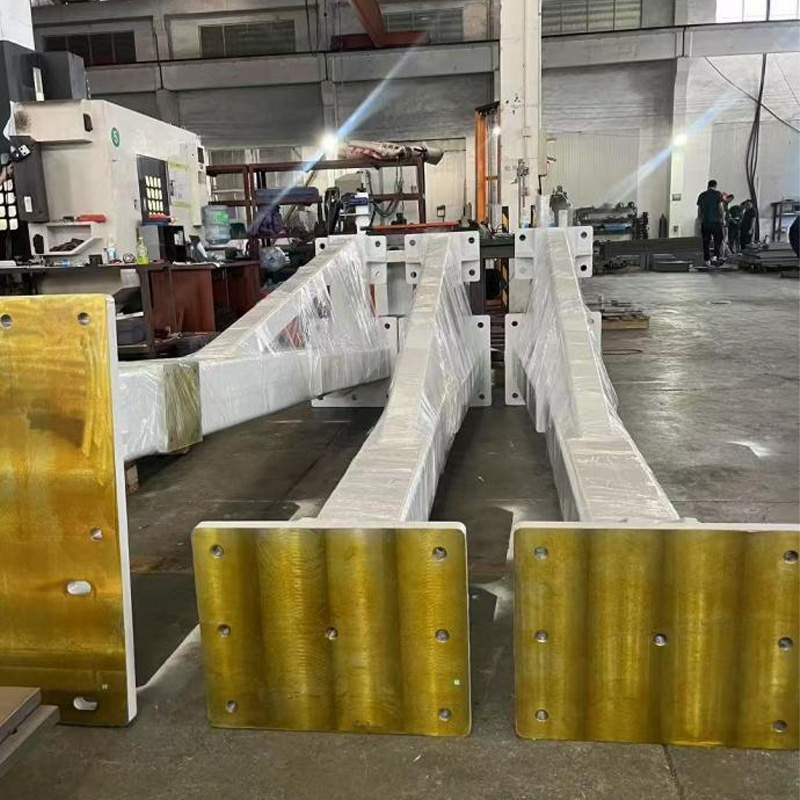
Такие решения возможны только при полном цикле — от расчёта напряжений до финальной шлифовки на станке Kapp Niles с автоматической коррекцией профиля по данным CMM. Мы не просто «делаем по чертежу». Мы проверяем, будет ли этот чертёж работать в вашем цеху.
Выбор — это не цена, а предсказуемость
Средний срок изготовления вала с ЧПУ для бумаги у нас — 14 рабочих дней. Для срочных проектов — 7 дней с ускоренной балансировкой и упрощённым протоколом контроля (по согласованию). Каждая партия сопровождается: протоколом измерений, сертификатом ISO 9001, картой термообработки и рекомендациями по монтажу — в том числе по моменту затяжки болтов крепления и допустимому перекосу опор.
Завод Чанчжоу Сыкэда Механика — это не поставщик деталей. Это инженерный партнёр, который знает, как ведёт себя вал при переходе от холостого хода к полной нагрузке, как меняется его жёсткость при старении резинового покрытия, и почему один и тот же вал может служить 5 лет на линии медицинских масок и всего 8 месяцев — на производстве упаковочной бумаги. Потому что мы не просто обрабатываем металл. Мы моделируем его поведение в вашем процессе.