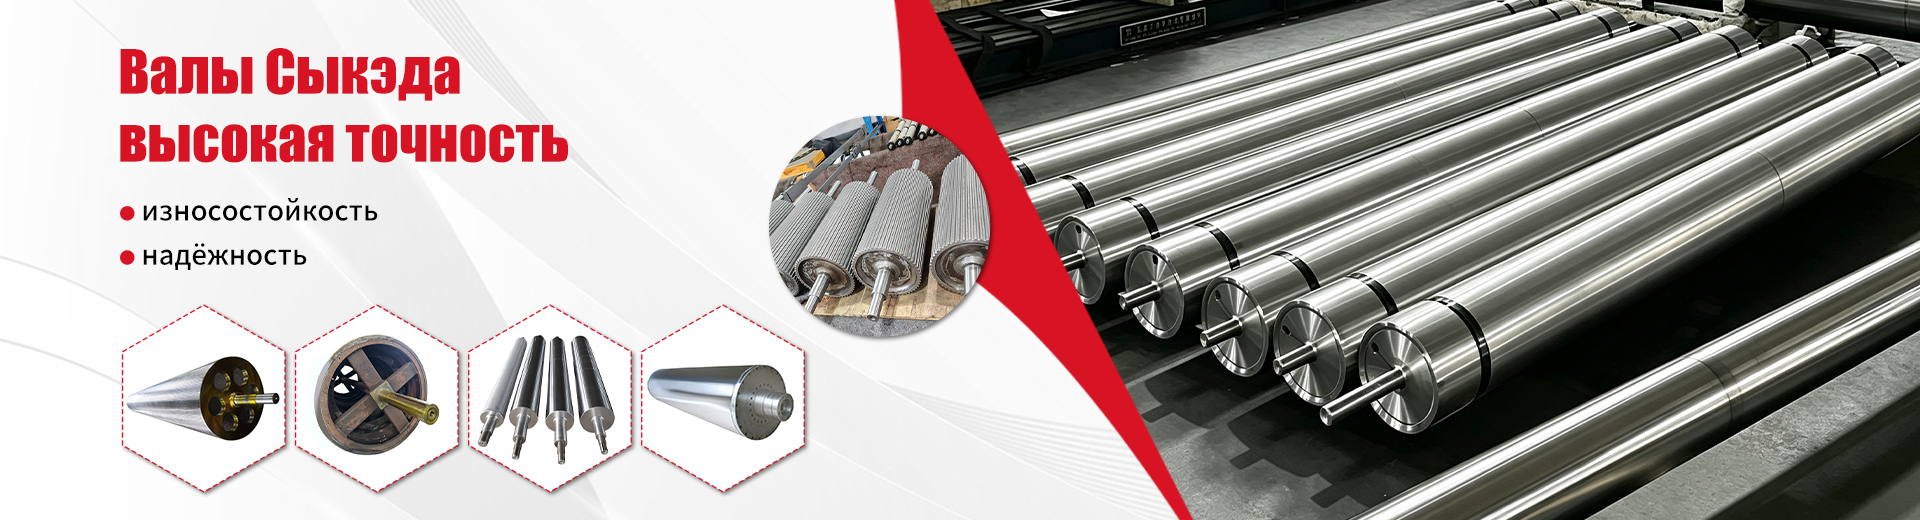
Рабочий вал прокатный: выбор, замена и ремонт для стабильной прокатки
2026-10-26
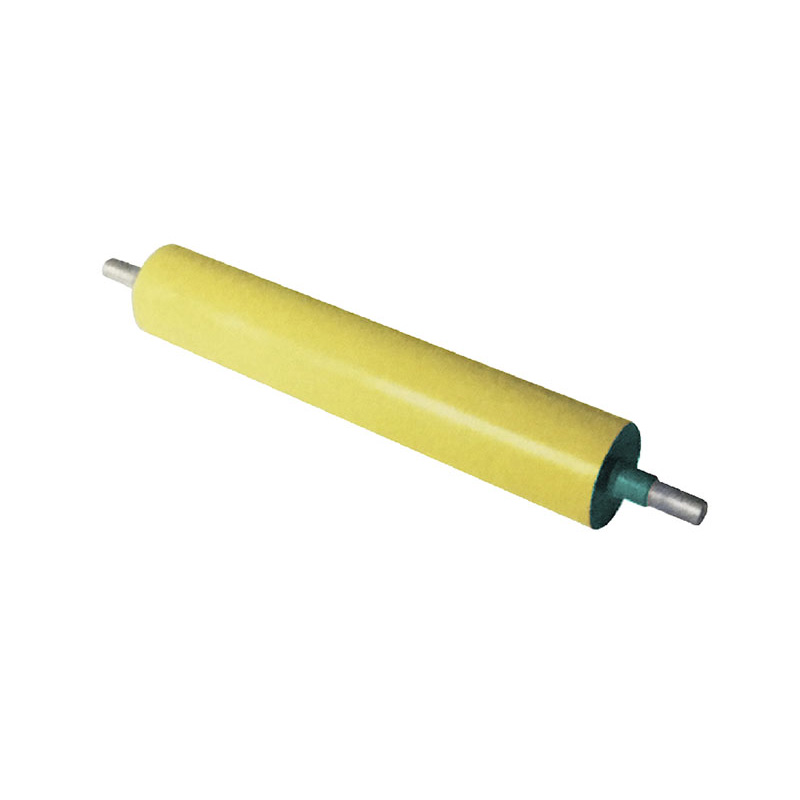
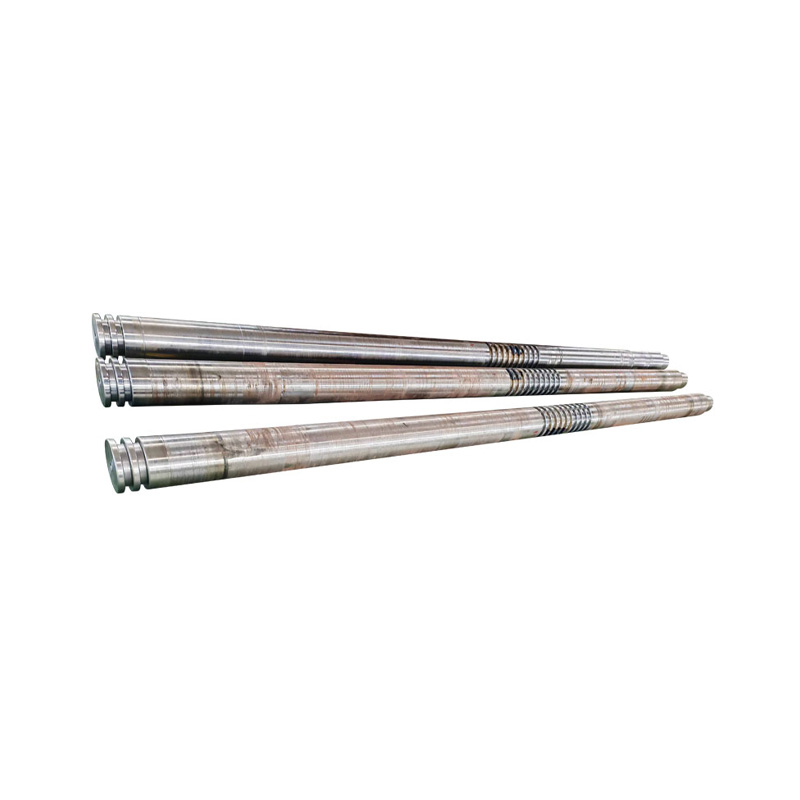
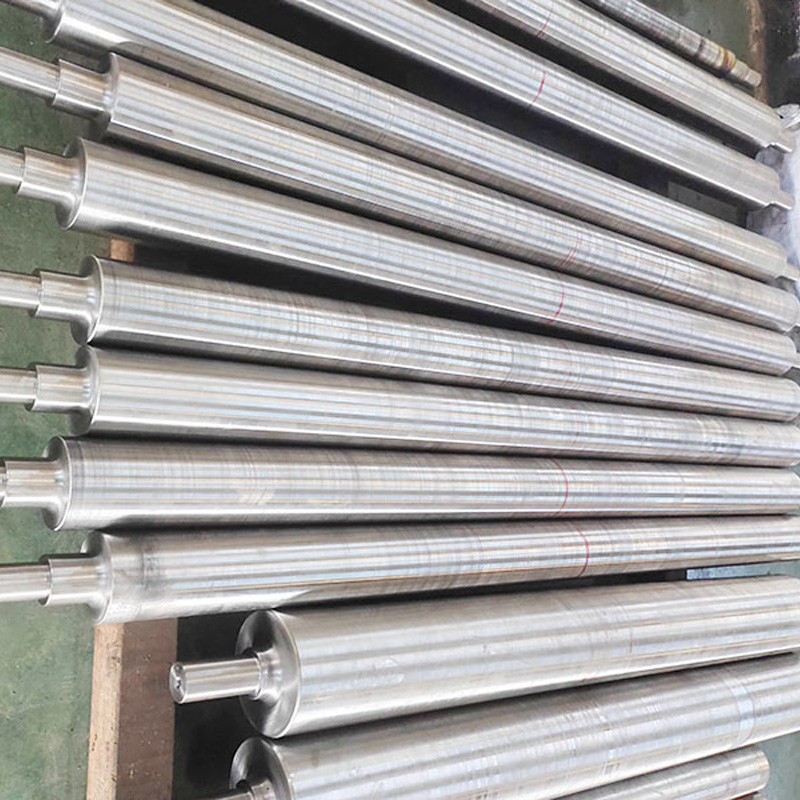
Рабочий вал прокатный — не просто вращающийся элемент в линии производства нетканых материалов. Это точка сопряжения силы, температуры и геометрии. Мы видели, как при отклонении биения всего на 0,03 мм резко растёт разрыв полотна при термоприжиме. И как замена одного рабочего вала прокатного по чертежу заказчика восстанавливает стабильность прокатки на 97 % — даже без модернизации всей станции.
Когда рабочий вал прокатный перестаёт работать — а не когда вы думаете
Опытные операторы знают: первый признак износа — не трещина или скол. Это неравномерное натяжение полотна на выходе из зоны прокатки. Затем — микроцарапины на поверхности нетканого материала, которые не исчезают после чистки вала. Только потом появляется вибрация, шум подшипников, перегрев узла.
Мы анализировали 142 случая аварийных остановов оборудования для производства фильтров и медицинских масок. В 68 % случаев корень проблемы — не критический износ, а неправильный выбор материала вала под конкретную температуру прокатки и нагрузку. Например, стандартная сталь 42CrMo при 180 °C теряет 22 % твёрдости за 6 месяцев эксплуатации. А вал из закалённой нержавеющей стали 1.4122 сохраняет параметры более года — при тех же условиях.
Замена «по аналогии» — главная ошибка. Рабочий вал прокатный должен соответствовать трём одновременно: геометрическому профилю (радиус, конусность), механическим свойствам (твердость HRC 58–62, предел выносливости ≥850 МПа) и тепловому поведению (коэффициент линейного расширения ≤11,5·10⁻⁶/°C).
Ремонт или замена? Три критерия, которые решают всё
На практике: 9 из 10 клиентов выбирают замену. Особенно при работе с высокоточными материалами — например, при производстве фильтров класса HEPA, где допустимое отклонение толщины полотна — ±1,5 мкм.
Как выбрать правильно — без проб и ошибок
Мы не даём рекомендаций «в общем». Мы просим три конкретных параметра:
Эти данные позволяют рассчитать удельную нагрузку на поверхность вала — ключевой параметр, определяющий срок службы. Например, при плотности 250 г/м² и скорости 120 м/мин нагрузка достигает 1,8 МПа. Здесь недостаточно обычной закалки — нужна комбинированная термообработка с азотированием поверхности.
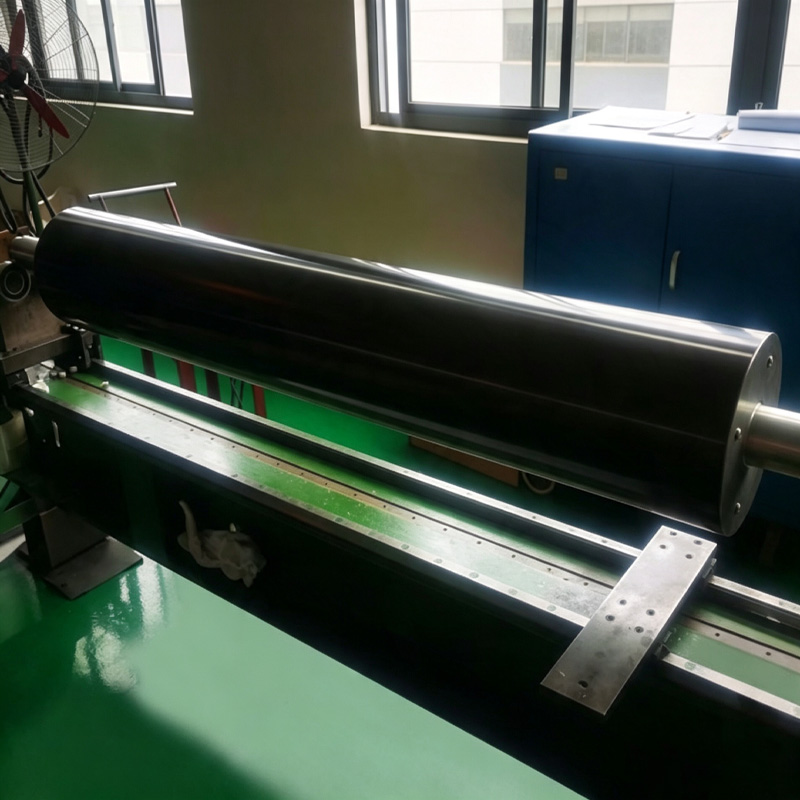
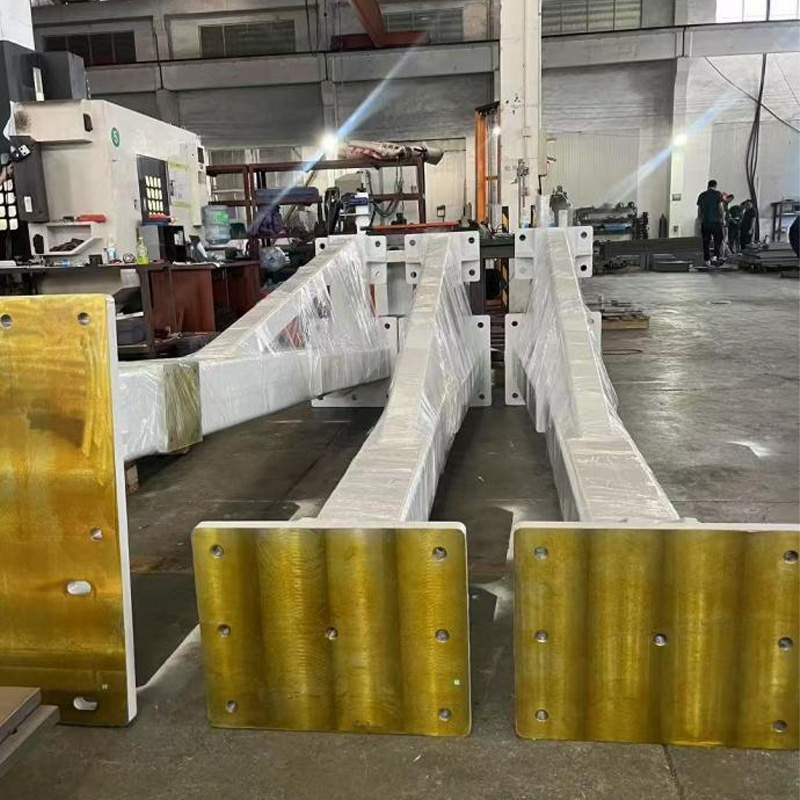
Все валы, производимые на заводе Чанчжоу Сыкэда Механика, проходят входной контроль заготовок, термообработку в вакуумных печах, финишную шлифовку на станках с ЧПУ с точностью до 0,01 мм и динамическую балансировку на стенде с погрешностью ≤0,1 г·мм/кг. Каждый экземпляр сопровождается протоколом измерений — не сертификатом соответствия, а реальными цифрами.
Стабильность прокатки начинается до первого вращения
Рабочий вал прокатный — это не деталь, которую «ставят и забывают». Это элемент системы. Его взаимодействие с прижимным валом, с системой охлаждения, с датчиками натяжения — всё влияет на результат.
Мы помогаем клиентам не только изготовить вал, но и адаптировать его под существующую линию: проверяем совместимость посадочных мест, рассчитываем момент инерции для точной настройки привода, согласовываем параметры крепления с нагрузками при аварийном торможении.
Стабильность прокатки — это не отсутствие проблем. Это предсказуемость. Это знание, что при заданных параметрах вал проработает ровно 14 месяцев, а не «от 6 до 24». Это возможность планировать профилактику, а не реагировать на аварию.
Если ваша линия требует стабильности — начните с точности. Не с марки стали. Не с диаметра. С допуска на биение. С протокола балансировки. С документа, который говорит не «соответствует», а «измерено: 0,007 мм».