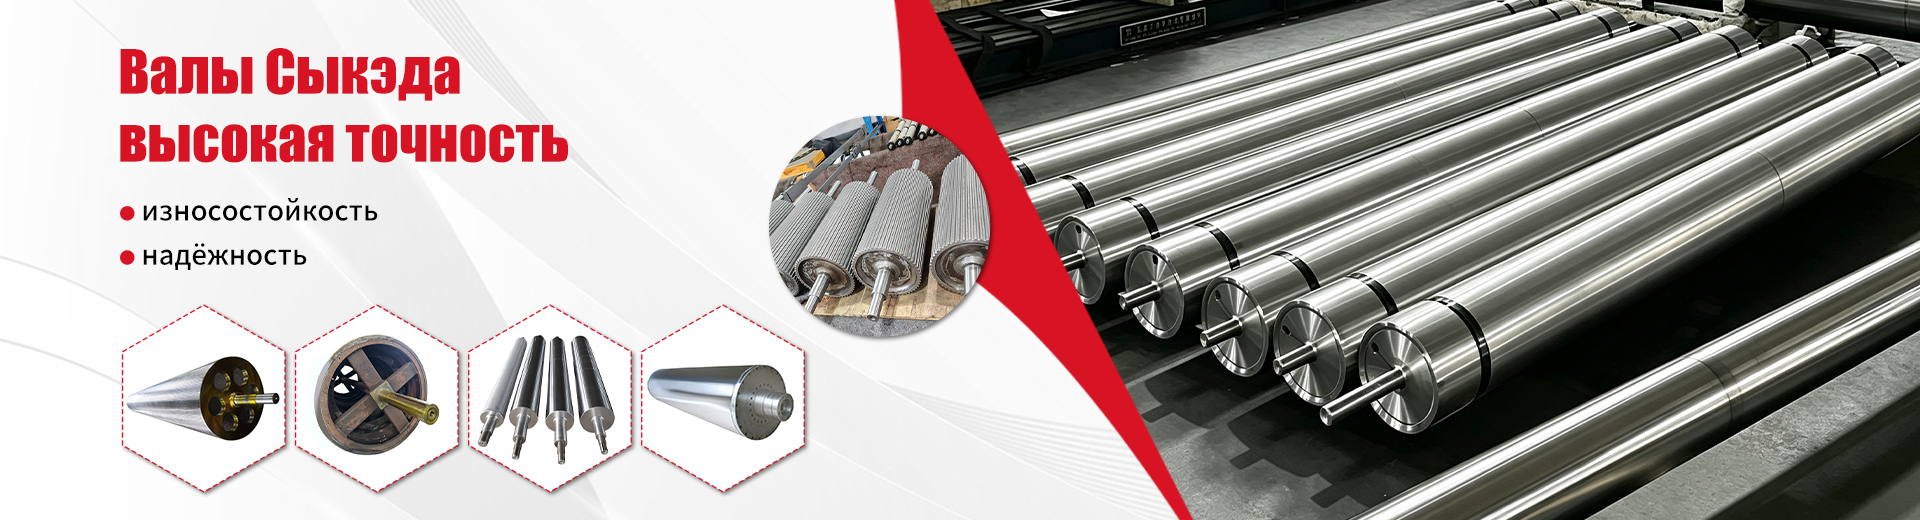
Вал с ЧПУ азотированный: преимущества и стоимость
2026-09-25
- Физика процесса: почему азотирование превосходит традиционную закалку
- Роль ЧПУ-обработки в формировании геометрии вала
- Анализ стоимости: из чего складывается цена азотированного вала
- Типичные инженерные ошибки и риски при закупке
- Отраслевая специфика: валы для производства нетканых материалов
- Логистика и сертификация: работа с международными поставщиками
- Заключение и рекомендации по выбору поставщика
Главное за 30 секунд
- Технологический приоритет: Азотирование (нитроцементация) повышает поверхностную твёрдость вала до 60–65 HRC, сохраняя вязкость сердцевины, что критично для работы под высокими динамическими нагрузками без риска хрупкого разрушения.
- Экономическая эффективность: Стоимость азотированного вала с ЧПУ на 15–20% выше стандартной закалки ТВЧ, однако срок службы увеличивается в 2,5–3 раза, снижая совокупную стоимость владения (TCO) производственной линии.
- Критерий качества: Для обеспечения стабильности вращения биение готового изделия не должно превышать 0,01 мм. Достижение таких tolerances требует интеграции прецизионной токарно-фрезерной обработки и контролируемого термохимического цикла, как это реализовано на заводах уровня Changzhou Sykeda Mechanics.
В современном промышленном машиностроении, особенно в секторах производства нетканых материалов, упаковки и экструзии полимеров, вал является не просто деталью, а «сердцем» технологической линии. Ошибка в выборе материала или технологии поверхностного упрочнения приводит не только к быстрому износу компонента, но и к остановке всего конвейера, что влечёт за собой убытки, исчисляемые десятками тысяч рублей в час. Инженеры и закупщики всё чаще обращаются к решению, которое сочетает в себе геометрическую точность станков с ЧПУ и износостойкость химико-термической обработки. Вал с ЧПУ азотированный: преимущества и стоимость — этот запрос отражает растущую потребность рынка в компонентах, способных выдерживать экстремальные условия эксплуатации при сохранении микронной точности.
Данная статья представляет собой технический разбор процесса создания таких валов, анализ экономической целесообразности их применения и обзор требований к поставщикам, способным гарантировать соответствие стандартам ISO и ГОСТ.
Физика процесса: почему азотирование превосходит традиционную закалку
Традиционная объёмная закалка стали обеспечивает высокую твёрдость по всему сечению детали, но часто делает материал хрупким. При ударных нагрузках или вибрациях, характерных для высокоскоростных линий, такой вал может получить микротрещины, которые быстро развиваются в поломку. Азотирование (насыщение поверхности азотом) решает эту дилемму принципиально иным путём.
Процесс проводится при температурах 500–520°C, что ниже точки фазовых превращений стали. В результате на поверхности формируется слой нитридов (преимущественно Fe₂₋₃N и Fe₄N), обладающий исключительной твёрдостью (до 1000–1200 HV), в то время как сердцевина металла остаётся вязкой и упругой. Это создаёт эффект «брони» на поверхности при сохранении способности поглощать вибрации внутри.
Ключевые технические преимущества азотированного слоя
- Минимальные деформации. Поскольку процесс идёт при низких температурах, термические искажения геометрии вала сведены к минимуму. Это позволяет достигать высоких классов точности сразу после финишной шлифовки, избегая дорогостоящей правки.
- Коррозионная стойкость. Азотированный слой обладает лучшей сопротивляемостью окислению во влажных средах по сравнению с обычной закалённой сталью, что важно для линий, использующих водяное охлаждение или пар.
- Сопротивление заеданию (антифрикционность). Поверхность азотированного вала имеет низкий коэффициент трения по пару «сталь-сталь» или «сталь-полимер», что снижает риск задиров при кратковременных сбоях смазки.
Инженерная практика показывает: использование азотирования оправдано там, где требуется сохранить точность сопряжения деталей после термообработки. Если ваш проект предполагает работу вала в паре с подшипниками скольжения или высокоточными направляющими, отказ от азотирования в пользу дешёвой цементации приведёт к необходимости последующей шлифовки с припуском, что удорожает итоговое изделие.
Роль ЧПУ-обработки в формировании геометрии вала
Сама по себе термохимическая обработка не гарантирует качества вала. Базой для нанесения защитного слоя служит идеальная геометрия, достигаемая исключительно на обрабатывающих центрах с числовым программным управлением (ЧПУ). Современные требования к валам для нетканых материалов диктуют допуски формы и расположения поверхностей в пределах 0,005–0,01 мм.
Обработка на станках с ЧПУ позволяет реализовать сложные конструктивные элементы, невозможные при ручной или автоматической токарной обработке старого типа:
- Спиральные канавки и шлицы. Необходимы для равномерного распределения клея или воздуха в экструдерах. ЧПУ обеспечивает постоянный шаг и глубину профиля по всей длине вала, которая может достигать 3–4 метров.
- Прецизионные посадочные места. Подшипниковые шейки должны иметь шероховатость Ra 0,4–0,8 мкм. Любая неровность станет очагом усталостного разрушения.
- Балансировка. Высокоскоростные валы (свыше 1000 об/мин) требуют динамической балансировки. ЧПУ-обработка позволяет снять лишний материал с высокой точностью, минимизируя дисбаланс ещё до установки на стенд.
Опыт Завода Чанчжоу Сыкэда Механика демонстрирует, что интеграция лазерного контроля геометрии на этапах ЧПУ-обработки позволяет выявлять микро-отклонения до азотирования. Это критически важно: если вал имеет скрытые напряжения или дефекты поверхности, азотирование лишь зафиксирует их, сделав деталь бракованной. Поэтому цикл «Черновая ЧПУ → Стабилизация → Финишная ЧПУ → Азотирование → Шлифовка» является единственно верным путём к изделию премиум-класса.
Анализ стоимости: из чего складывается цена азотированного вала
Запрос «вал с ЧПУ азотированный: преимущества и стоимость» часто возникает при сравнении бюджетных решений из локальных мастерских и специализированных заводских продуктов. Важно понимать, что цена такого вала формируется не только весом металла, но и сложностью технологического передела.
Структура ценообразования
| Компонент стоимости | Влияние на цену | Комментарий инженера |
|---|---|---|
| Материал заготовки | 20–25% | Используются легированные стали (38Х2МЮА, 40Х, 42CrMo4). Цена сырья волатильна, но качество стали определяет потенциал упрочнения. |
| Механическая обработка (ЧПУ) | 35–40% | Самая затратная часть. Зависит от длины вала, количества переходов и требуемой точности (H7/h6). Сложные профили увеличивают время станко-часов. |
| Термохимическая обработка (Азотирование) | 15–20% | Длительный процесс (до 60–90 часов для глубокого слоя). Энергозатраты и амортизация печей формируют эту статью расходов. |
| Контроль качества и балансировка | 10–15% | Включает координатно-измерительные машины (КИМ) и динамические стенды. Без этого этапа риск брака при монтаже составляет до 30%. |
Средняя рыночная стоимость азотированного вала сложной геометрии длиной 1–2 метра варьируется в диапазоне от 80 000 до 250 000 рублей в зависимости от диаметра и класса точности. Дешёвые аналоги, предлагаемые по цене ниже 50 000 рублей, как правило, экономят на времени выдержки в печи (получая тонкий слой, который стирается за месяц) или используют устаревшее оборудование с допусками 0,05 мм и более.
При расчёте бюджета закупки необходимо учитывать не только начальную цену, но и стоимость простоя линии. Замена вала каждые 6 месяцев вместо одного раза в 3 года увеличивает эксплуатационные расходы на 40% из-за затрат на демонтаж, монтаж и юстировку оборудования.
Типичные инженерные ошибки и риски при закупке
В нашей практике встречались случаи, когда предприятия пытались сэкономить, заказывая азотирование уже готовых валов в сторонних термоцехах, не адаптированных для работы с длинномерными деталями. Результат был предсказуемым, но болезненным.
Кейс из практики: Производитель упаковочного оборудования заказал партию приводных валов. Чтобы удешевить процесс, они пропустили этап промежуточного отпуска после черновой обработки. После азотирования валы получили значительную серповидную деформацию (биение до 0,3 мм). Исправить это шлифовкой было невозможно, так как слой азотирования составлял всего 0,4 мм. Партия была отправлена в переплав. Убыток составил более 1,2 млн рублей, а срыв сроков поставки привёл к штрафам от конечного заказчика.
Чтобы избежать подобных ситуаций, при выборе поставщика задайте три вопроса:
- Как вы контролируете деформации на этапе ЧПУ-обработки перед отправкой в печь?
- Какова глубина диффузионного слоя и как она измеряется (метод Виккерса)?
- Проводится ли динамическая балансировка после всех термических операций?
Ответы должны быть подтверждены протоколами испытаний. Компания, работающая по стандартам ISO 9001, такая как Changzhou Sykeda Mechanics, предоставляет полные отчёты о твёрдости по сечению и геометрии, что является маркером надёжности партнёра.
Отраслевая специфика: валы для производства нетканых материалов
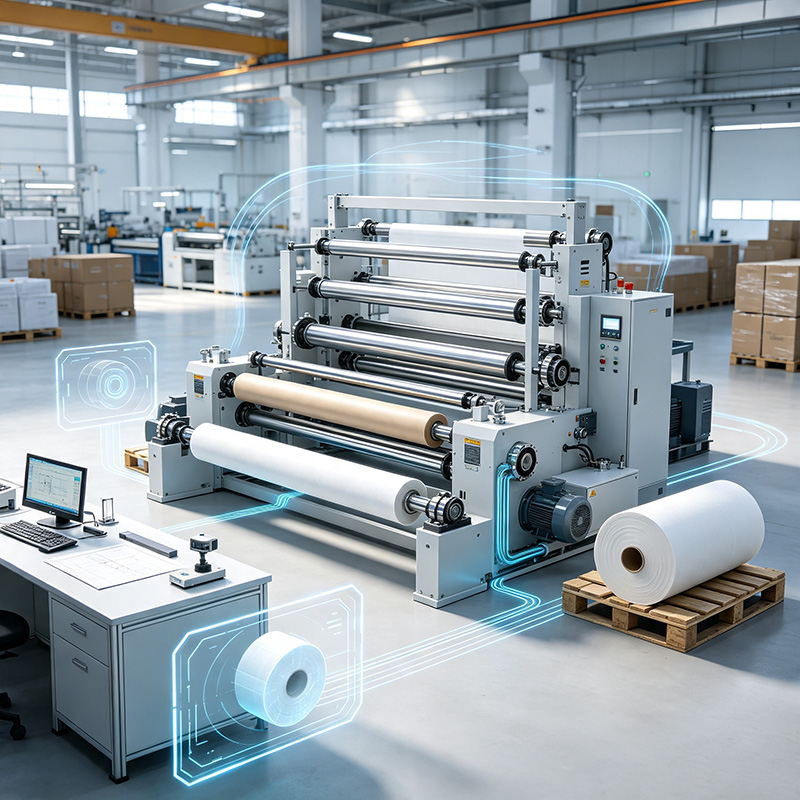
Особое место в номенклатуре азотированных валов занимают компоненты для спанбонд-линий и линий производства фильтрующих материалов. Здесь условия эксплуатации экстремальны: высокие температуры (до 300°C), постоянное натяжение полотна и агрессивное воздействие химических волокон.
Для этих задач завод Чанчжоу Сыкэда Механика разрабатывает специализированные решения:
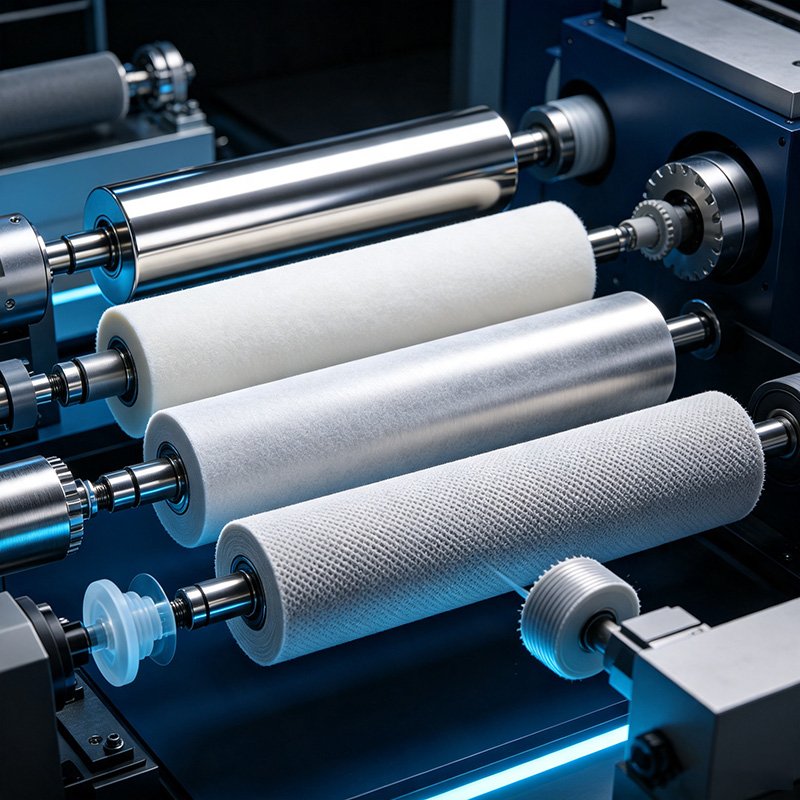
- Термоприжимные валы. Требуют зеркальной поверхности и высокой теплопроводности. Азотирование здесь сочетается с хромированием или тефлоновым покрытием для предотвращения налипания полимера.
- Направляющие ролики. Работают в условиях абразивного износа. Глубокое азотирование (до 0,6 мм) обеспечивает ресурс работы свыше 20 000 часов без появления борозд от натянутого полотна.
- Разрезные валы. Сложная геометрия требует прецизионной ЧПУ-обработки внутренних каналов. Азотирование укрепляет тонкие стенки таких конструкций, предотвращая их изгиб под нагрузкой.
Глубокая экспертиза в этой нише позволяет адаптировать конструкцию вала под конкретные задачи клиента, будь то производство медицинских масок, автомобильных интерьеров или геотекстиля. Индивидуальное изготовление станин и валов в едином цикле обеспечивает идеальную сопрягаемость узлов, исключая «подгонку» на месте монтажа.
Логистика и сертификация: работа с международными поставщиками
При импорте высокоточных валов из Китая ключевыми факторами являются не только цена, но и соблюдение нормативных требований. Продукция должна сопровождаться сертификатами соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» и иметь декларацию соответствия.
Надёжный производитель берёт на себя подготовку полного пакета документов, включая:
- Паспорт изделия с указанием марки стали и результатов термообработки.
- Сертификат ISO 9001 на систему менеджмента качества завода.
- Протоколы балансировки и измерения шероховатости.
Логистика таких грузов требует особой упаковки: валы фиксируются в деревянных ящиках с амортизирующими прокладками, чтобы исключить ударные нагрузки при транспортировке. Сроки поставки от момента согласования чертежей до отгрузки обычно составляют 4–6 недель, включая 2 недели на механическую обработку и 10–12 дней на термообработку и контроль.
Заключение и рекомендации по выбору поставщика
Инвестиция в азотированный вал с ЧПУ — это стратегическое решение для повышения надёжности производственной линии. Несмотря на более высокую начальную стоимость по сравнению с обычными валами, совокупная экономия достигается за счёт снижения частоты замен, уменьшения простоев и улучшения качества выпускаемой продукции.
Выбирая подрядчика, отдавайте предпочтение предприятиям с полным циклом производства, таким как Завод Чанчжоу Сыкэда Механика. Наличие собственного парка ЧПУ-станков, лабораторий контроля качества и опыта работы с международными стандартами гарантирует, что вы получите изделие, полностью соответствующее вашим техническим заданиям.
Не рискуйте качеством ключевых компонентов вашего оборудования. Доверьте производство валов профессионалам, которые понимают физику процессов и ценность каждого микрона точности.
Готовы оптимизировать вашу производственную линию?
Запросите коммерческое предложение и технический паспорт на изготовление валов по вашим чертежам. Наши инженеры проведут бесплатный аудит вашей документации и предложат оптимальную технологию упрочнения.
Связаться с отделом технических продаж →